Furatok és csatlakozócsonkok elhelyezése hajlított csöveken - Hogyan befolyásolja a gyártási sorrendet a hajlítási zóna?
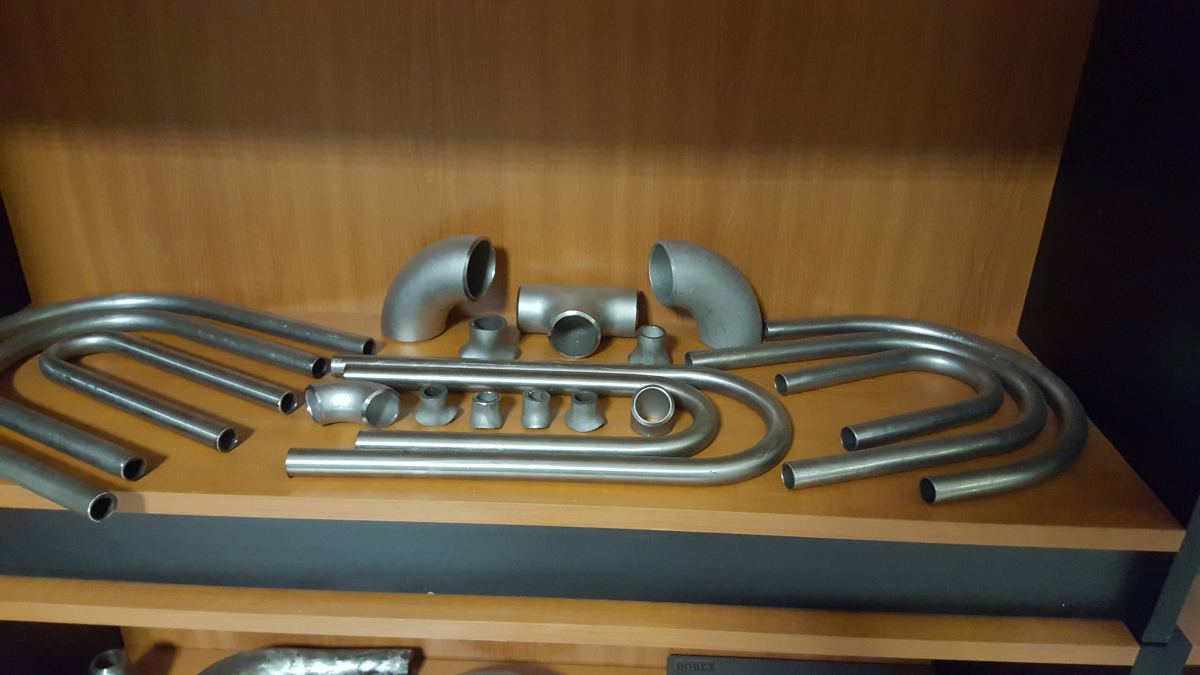
A csöveken különböző furatok, leágazások, csatlakozócsonkok, mérési pontok és egyéb szerelvénycsatlakozások is megjelenhetnek. Ezek megfelelő elhelyezése különösen fontos akkor, ha a cső egy vagy több hajlítást is tartalmaz.
Egy egyszerűnek tűnő furat pozíciója ugyanis nemcsak a kész alkatrész használhatóságát, hanem magát a gyártási folyamatot is befolyásolhatja. Ha a nyílás a hajlítás előtt készül el, az alakítás során torzulhat. Ha viszont csak a hajlítás után alakítják ki, a kész térbeli geometria miatt nehezebb lehet a hozzáférés és a megmunkálás.
A megfelelő döntéshez ezért a cső geometriai, anyagmechanikai és technológiai sajátosságait együtt kell figyelembe venni.
Miért különleges terület a hajlítási zóna?
Csőhajlítás közben a külső íven húzó, a belső oldalon nyomó alakváltozás alakul ki. Az anyag különböző részei eltérő mértékben deformálódnak, és a keresztmetszet alakja is megváltozhat.
A hajlítási zónában ezért a cső falvastagsága és geometriája nem feltétlenül egyezik meg az eredeti egyenes csőével.
Ha ebbe a területbe furat kerül, a nyílás megszakítja a folytonos csőfalat. Ez helyi feszültségkoncentrációt hozhat létre, különösen akkor, ha a cső belső nyomásnak, hajlításnak vagy ciklikus terhelésnek van kitéve.
Egy csatlakozócsonk ráadásul saját tömegével és a hozzá kapcsolódó vezetékből származó erőkkel is terhelheti a csőfalat.
Ezért a furat helyét nem célszerű kizárólag szerelési kényelmi szempontból meghatározni.
Mi történhet a hajlítás előtt elkészített furattal?
Ha egy egyenes csövön furatot alakítanak ki, majd a csövet meghajlítják, a nyílás geometriája az alakítás során megváltozhat.
A külső íven található furat megnyúlhat, a belső oldalon elhelyezkedő pedig más jellegű torzulást szenvedhet.
A furat peremén a képlékeny alakváltozás nem feltétlenül egyenletes. Egyes helyeken nagyobb lokális terhelés alakulhat ki, ami kedvezőtlen esetben repedés kialakulásához is hozzájárulhat.
A probléma mértéke függ a furat méretétől, a csőfal vastagságától, az anyag alakíthatóságától és a hajlítási sugártól.
Ezért sok esetben előnyösebb lehet a furatokat a hajlítás után, a kész csőgeometrián kialakítani.
Miért nem mindig egyszerű a hajlítás utáni furatkészítés?
A hajlított cső már nem rendelkezik olyan egyszerű geometriával, mint az eredeti alapanyag. Több síkban hajlított alkatrésznél a kívánt furatfelület nehezen hozzáférhető helyzetbe kerülhet.
Előfordulhat, hogy a hagyományos fúrógép vagy megmunkáló berendezés nem fér hozzá a csőfalhoz a szükséges irányból.
A munkadarab megfogása is problémás lehet, mert a hajlított részek miatt nem támasztható meg egyszerűen egy sík felületen.
Nagy méretű alkatrésznél speciális készülékre, forgatható rögzítésre vagy mobil megmunkáló berendezésre lehet szükség.
Ezért a furatkészítés gyártási sorrendjét már a cső hajlításának tervezésekor érdemes meghatározni.
A furat helyét egyértelműen kell megadni
Egy egyenes csövön a furat helye viszonylag egyszerűen leírható a csővégtől mért hosszal és a kerület menti szöghelyzettel.
Térbeli hajlított alkatrésznél azonban ez az információ önmagában nem mindig elegendő.
Meg kell határozni, hogy a furat melyik csőszakaszon, milyen tengelyirányú pozícióban és milyen kerületi orientációban helyezkedik el.
Ha a cső több hajlítási síkot tartalmaz, a kerületi szög referenciairánya különösen fontos.
Egy nem egyértelmű rajz könnyen oda vezethet, hogy a furat megfelelő távolságban készül el a csővégtől, de rossz irányba néz.
Miért fontos a tangenciapont?
A hajlítási ív és a hozzá kapcsolódó egyenes csőszakasz találkozását tangenciapontnak nevezzük.
Ha a furatot a hajlítás közelében kell kialakítani, célszerű egyértelműen megadni, hogy annak középpontja milyen távolságra van a tangenciaponttól.
Ez pontosabb megfogalmazás lehet, mint egy olyan méret, amelyet a cső elméleti sarokpontjától vagy egy nehezen értelmezhető rajzi jelöléstől mérnek.
A tangenciapont meghatározása természetesen a tényleges hajlítási sugártól és geometriától függ.
A megfelelő méretezés lehetővé teszi, hogy a gyártó és az ellenőrzést végző szakember ugyanazt a referenciát használja.
Mennyire lehet közel a furat a hajlításhoz?
Erre nincs minden csőre és minden alkalmazásra érvényes egyetlen távolság.
A szükséges távolságot befolyásolja a cső mérete, falvastagsága, anyaga, a furat átmérője és a csatlakozás által okozott terhelés.
Ha a furat nagyon közel kerül a hajlítási zónához, a helyi feszültségek összetettebbé válhatnak.
Nyomástartó rendszerben az alkalmazott tervezési előírás a leágazások megerősítésére és elhelyezésére is követelményeket tartalmazhat.
A gyártástechnológiai szempontokat szintén ellenőrizni kell. Egy furat lehet mechanikailag megfelelő helyen, mégis nehezen megmunkálható, ha a szerszám nem fér hozzá.
Mi a különbség egy egyszerű furat és egy csatlakozócsonk között?
Egy egyszerű furat önmagában csak nyílás a csőfalon. Egy csatlakozócsonk ezzel szemben rendszerint további szerkezeti elemet jelent, amelyet hegesztéssel vagy más megfelelő módon kapcsolnak a főcsőhöz.
A csonk lehet mérőműszer, leágazó vezeték, ürítőelem vagy más szerelvény csatlakozása.
A hozzá kapcsolódó alkatrész terhelése átadódik a főcső falára. Ezért a csonk kialakításánál nemcsak a nyílás mérete, hanem a csatlakozás geometriája és mechanikai terhelhetősége is fontos.
A mereven kapcsolódó kisebb csővezeték például hőtágulási erőket vagy rezgést adhat át a csonkra.
A tervezésnek ezeket a hatásokat is figyelembe kell vennie.
Hogyan változtatja meg a furat a csőfal teherbírását?
A furat eltávolítja a csőfal egy részét. Nyomástartó alkalmazásban ez helyileg csökkenti a rendelkezésre álló teherhordó keresztmetszetet.
Bizonyos kialakításoknál a leágazás környezetében további anyag vagy megerősítő elem szükséges lehet a megfelelő szilárdság biztosításához.
A szükséges megerősítés meghatározása nem egyszerűen a furat átmérője alapján történik. Fontos a főcső falvastagsága, a leágazás mérete, az anyag és a tervezési nyomás.
A konkrét követelményeket a vonatkozó csővezeték-tervezési szabályok alapján kell ellenőrizni.
Különösen fontos, hogy a megerősítés ne okozzon új, kedvezőtlen geometriai vagy hegesztési problémát a hajlított szakaszon.
A csonk nyílásának alakja miért lehet eltérő?
Ha egy leágazás merőlegesen csatlakozik egy kör keresztmetszetű főcsőhöz, az áthatás geometriája már önmagában összetett.
Ha a csatlakozás ferde szögben vagy görbült csőszakaszon helyezkedik el, a szükséges kivágás még bonyolultabb lehet.
Az ilyen nyílás nem feltétlenül egyszerű kör alakú, ha a csőfelületre vetített geometriát vizsgáljuk.
A megfelelő csonkillesztéshez ezért pontos áthatásgeometria és megfelelő megmunkálási eljárás szükséges.
Ha a két alkatrész között túl nagy vagy egyenetlen illesztési hézag marad, a hegesztés nehezebbé válhat, és a kötés minősége is romolhat.
Miért fontos a csonk orientációja?
Egy csatlakozócsonknak nemcsak a helye, hanem a térbeli iránya is meghatározott lehet.
Ha például egy mérőműszerhez vagy kisebb leágazó csőhöz csatlakozik, a csonk tengelyének megfelelő orientációban kell állnia.
Térbeli hajlított csőnél ez különösen fontos, mert a cső helyi felületének normáliránya folyamatosan változik az ív mentén.
A csonk készülhet a helyi felülethez viszonyított meghatározott irányban, vagy más, a berendezéshez igazított tengelyhelyzettel.
A rajzon ezért célszerű a csonk térbeli orientációját egyértelmű koordinátákkal vagy megfelelő nézetekkel megadni.
A hegesztés miért változtathatja meg a cső alakját?
A csatlakozócsonkokat sok esetben hegesztéssel rögzítik a főcsőhöz.
A hegesztési hőbevitel helyi hőtágulást, majd lehűléskor zsugorodást okoz. Ez kisebb alakváltozást hozhat létre a csőfalban.
Vékonyabb falú vagy érzékenyebb geometriájú alkatrésznél a csonk környezete különösen hajlamos lehet helyi torzulásra.
Ha a csonk a hajlítás közelében helyezkedik el, a már kialakult keresztmetszeti eltérések és a hegesztési zsugorodás egymással is kölcsönhatásba kerülhetnek.
Ezért a hegesztési sorrend, a rögzítés és a hőbevitel szabályozása fontos része a gyártásnak.
Miért nem célszerű mindig előre felhegeszteni a csonkokat?
Ha a csonkot még a cső hajlítása előtt rögzítik, a kiálló alkatrész zavarhatja a hajlítógép szerszámait.
A csonk megakadályozhatja a cső megfelelő megfogását, vagy a hajlítás során kedvezőtlen terhelést kaphat.
A hegesztett csatlakozás közelében kialakuló helyi merevségváltozás szintén befolyásolhatja az alakítást.
Ezért általában külön vizsgálatot igényel, hogy az adott csonk előre felszerelhető-e.
Sok esetben célszerűbb először a cső végleges hajlított geometriáját kialakítani, majd ezt követően elvégezni a furatkészítést és a csonkhegesztést.
Az optimális sorrendet azonban mindig a konkrét alkatrész határozza meg.
A furatok pozícióját hogyan lehet ellenőrizni?
Egyetlen síkban elhelyezkedő, egyszerű csőnél hagyományos mérőeszközök és sablonok is elegendők lehetnek.
Összetett térbeli alkatrésznél azonban a furatok háromdimenziós pozícióját is ellenőrizni kell.
A mérés során meg kell határozni a furat középpontját, a cső tengelyvonalához viszonyított helyzetét és szükség szerint a furattengely irányát.
Koordináta-alapú vagy optikai mérőrendszer segíthet a kész alkatrész és a névleges modell összehasonlításában.
Különösen fontos ez akkor, ha a cső több csonkkal kapcsolódik egy merev berendezéshez, és a csatlakozások között csak kis szerelési tűrés áll rendelkezésre.
A belső felület kialakítása is számít
Bizonyos technológiai csővezetékeknél fontos, hogy a csatlakozócsonk ne hozzon létre kedvezőtlen belső kiállást vagy nehezen tisztítható területet.
A cső belső felületén maradó nagy hegesztési gyök, éles perem vagy sorja módosíthatja az áramlást, és szennyeződés felhalmozódását segítheti elő.
Más rendszerekben a belső kiállás mérőeszköz, tisztítóelem vagy más berendezés működését akadályozhatja.
Ezért a furat és csonk kialakításánál a cső belső oldalának követelményeit is figyelembe kell venni.
A belső hozzáférhetőség különösen fontos kis átmérőjű, erősen hajlított csőelemeknél.
Milyen ellenőrzések lehetnek szükségesek?
A furatkészítés és csonkhegesztés után a kész alkatrész ellenőrzése több különböző feladatot tartalmazhat.
A geometriai mérés igazolja a furat és csonk helyzetét. A vizuális ellenőrzés a felületi kialakítást és a hozzáférhető hegesztési jellemzőket értékeli.
Kritikus alkalmazásban további roncsolásmentes vizsgálat vagy nyomáspróba is szükséges lehet.
A vizsgálati módszer kiválasztását a csonk mérete, az anyag, a hegesztési kialakítás és az alkalmazott műszaki előírás határozza meg.
A különböző ellenőrzések egymást kiegészítik, mert egy pontosan elhelyezett csonk hegesztési minősége nem következik automatikusan a megfelelő méretéből.
A gyártástervezésnél a teljes alkatrészt kell vizsgálni
A furatok és csatlakozócsonkok gyakran a csővezetékhez kapcsolódó más berendezések miatt kerülnek meghatározott helyre.
A tervezés során azonban ellenőrizni kell, hogy ezek a pozíciók a hajlítás és az utólagos megmunkálás szempontjából is megvalósíthatók-e.
Előfordulhat, hogy egy kis geometriai módosítás lényegesen egyszerűbb gyártást tesz lehetővé, miközben a funkcionális követelmény változatlan marad.
Más esetben a csatlakozási hely nem módosítható, ezért speciális szerszámozásra vagy gyártási sorrendre van szükség.
A legfontosabb, hogy ezek a kérdések még a gyártás megkezdése előtt tisztázódjanak.
Összegzés
A hajlított csöveken kialakított furatok és csatlakozócsonkok helye jelentősen befolyásolja a gyárthatóságot, a mechanikai terhelhetőséget és a kész alkatrész szerelhetőségét.
A hajlítási zóna közelében a csőfal geometriája és anyagállapota eltérhet az egyenes szakaszétól, ezért a nyílások elhelyezését különös gondossággal kell megtervezni.
A helyes gyártási sorrend, a pontos térbeli pozicionálás, a megfelelő furat- és csonkgeometria, valamint a hegesztés utáni ellenőrzés együtt biztosíthatja a kívánt eredményt.
A furatok és csonkok így nem utólag elhelyezett kiegészítők, hanem a hajlított csőelem teljes tervezési és gyártási folyamatának meghatározó részei.